- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ce neglije metalurgice ascunse erodează așteptările privind durata de viață pentru țevile fără sudură rezistente la uzură laminate la rece?
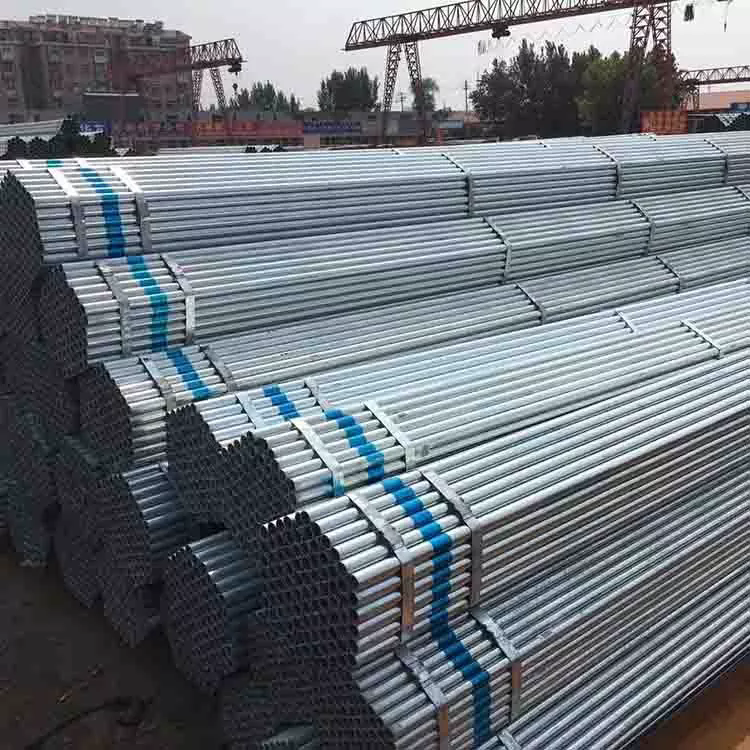
Cadrul de producție al lui Xinlida se construieșteTeava din otel fara sudura, laminata la rece, rezistenta la uzuraîn jurul supravegherii metalurgice pe întregul lanț, a evaluării nedistructive standardizate și a documentației EN10204-3.1 aliniate la proiect, abordând aceste puncte moarte metalurgice ușor de trecut cu vederea pentru livrarea transfrontalieră a proiectelor de capital industriale grele.
1. Controlul includerii în faza de topire atenuează delaminarea sub suprafață declanșată de sarcina abrazivă ciclică
Inspecția vizuală standard nu poate dezvălui incluziuni microscopice nemetalice prinse în interiorul secțiunilor transversale ale peretelui conductei. Materiile prime din țagle de calitate scăzută transportă impurități de zgură agregate moștenite în timpul operațiunilor de topire a oțelului. Sub curățarea repetată a particulelor abrazive plus solicitarea mecanică ciclică tipică circulației nămolului minier, aceste grupuri de incluziune devin puncte interne de inițiere a fisurilor. Pe parcursul ciclurilor de funcționare, micro-fisurile se extind către suprafețele interioare și exterioare, declanșând delaminarea neașteptată a peretelui conductei și scurgeri premature cu mult înainte ca obiectivele teoretice privind durata de viață la uzură să fie îndeplinite. Xinlida implementează proceduri de rafinare a oțelului topit și de suflare cu argon moale înainte de turnarea țaglelor pentru a minimiza incluziunile dăunătoare. Testarea automată cu ultrasunete pe întregul corp, conform ISO10893-8, detectează discontinuitățile subterane înainte ca țevile să părăsească liniile de producție, reducând probabilitatea incidentelor de delaminare a câmpului pentru buclele de proces cu medii abrazive.
2. Atmosfera reglementată de tratare termică limitează decarburarea suprafeței care scade performanța rezistenței la uzură
Atmosfera necontrolată a cuptorului în timpul recoacerii și al laminarii intermediare creează zone de suprafață decarburate. Pierderea de carbon la suprafețele pereților interiori sau exteriori reduce duritatea locală, formând straturi moi vulnerabile la eroziunea abrazivă rapidă. Chiar dacă chimia materialului de bază în vrac respectă specificațiile, suprafețele decarburate se uzează rapid sub impactul nămolului, scurtând drastic durata de viață reală, în ciuda selecției corecte a calității nominale de oțel. Mulți furnizori raportează doar analize chimice de probe în vrac, fără a măsura gradienții de carbon de suprafață. Xinlida gestionează parametrii de oxigen-umiditate a cuptorului pentru fiecare ciclu de procesare termică și efectuează eșantionarea secțiunii transversale metalografice pentru a verifica adâncimea stratului de decarburare rămâne în limitele definite de proiect. Duritatea suprafeței păstrată oferă un comportament constant de rezistență la uzură pentru țevile expuse fluxurilor de medii industriale încărcate cu particule.
3. Raportul controlat de reducere a frigului evită distribuția neuniformă a tensiunilor reziduale pe secțiunile pereților conductei
Reducerea la rece cu o singură trecere excesiv de agresivă creează gradienți inegali de tensiune reziduală prin grosimea pereților țevii. Recoacere de reducere a tensiunilor post-laminare efectuată la temperatură insuficientă nu reușește să omogenizeze aceste tensiuni acumulate. Atunci când service-ul pe teren aduce variații de temperatură și încărcare prin impact abraziv, suprapunerea tensiunilor reziduale accelerează propagarea fisurilor. Fisuri premature aleatorii pot apărea chiar și la parametrii de funcționare mult sub limitele nominale de presiune de proiectare. Xinlida descompune deformarea totală la rece în etape de reducere controlate cu mai multe treceri, asociate cu cicluri termice calibrate de reducere a tensiunilor. Eșantionarea tensiunilor reziduale validează distribuția tensiunilor pe secțiunea peretelui, prevenind fisurarea neașteptată determinată de solicitări pentru mediile de operare cu sarcini ciclice grele.
4. Managementul urmăribil al numărului de căldură păstrează traseele de audit metalurgic end-to-end pentru acceptarea site-ului EPC
Cerințele de licitație EPC pentru industria grea necesită o trasabilitate strictă a numărului de căldură, legată de documentația de certificat EN10204-3.1. Amestecarea segmentelor de țeavă care provin din diferite călduri de topire a oțelului în timpul tăierii și reambalării rupe lanțul de trasabilitate. Certificatele generice de „valoare tipică” nu pot înlocui datele chimice și mecanice măsurate specifice căldurii și vor declanșa respingerea în timpul auditurilor de acceptare a amplasamentului de la terți. Fiecare lot de producție Xinlida menține un marcaj clar la căldură pe corpurile țevilor, cu rapoarte MTC care listează valorile măsurate reale în loc de intervale tipice reprezentative. Dosarele de urmărire complete în limba engleză însoțesc expedierile, ajutând contractorii EPC să satisfacă cerințele de depunere a QA-QC pentru proiecte fără cheltuieli suplimentare de testare a probelor metalurgice de la terți.
5. Eșantionarea de simulare a uzurii aliniată la ASTMG65 validează rezistența mediilor abrazive din lumea reală
Mulți furnizori fac referire doar la foile de specificații pentru calitatea oțelului ca dovadă a rezistenței la uzură, fără a efectua o evaluare de laborator a uzurii abrazive relevante pentru aplicare. Numai citirile de duritate nu prezic pe deplin rata de pierdere a materialului în condiții de șlam de curățare a particulelor. Două țevi cu duritate în vrac identică pot oferi performanțe foarte diferite la uzură pe teren, datorită variațiilor în structura granulelor și dispersia carburilor. Xinlida efectuează eșantionări periodice de abraziune pe roți de cauciuc cu nisip uscat ASTMG65 pentru loturi de țevi rezistente la uzură. Datele măsurate privind pierderea în greutate cuantifică rezistența la uzura abrazivă, oferind inginerilor EPC date de referință tangibile, derivate de laborator, atunci când estimează ciclurile de înlocuire a componentelor pentru circuitele miniere și de transport de ciment.
6. Ghidurile de tăiere și marcare specifice proiectului mențin trasabilitatea după fabricarea secundară
Atelierele de teren taie frecvent țevi lungi fără sudură în segmente mai scurte de bobină. Fără proceduri standardizate de marcare prin transfer, identificatoarele de căldură originale se pierd, rupând trasabilitatea materialului pentru fiecare piesă tăiată la lungime. Investigarea ulterioară a cauzei defecțiunii echipamentului devine imposibilă, deoarece segmentele eșuate nu mai pot fi legate înapoi la înregistrările originale ale lotului de topire. Xinlida furnizează recomandări clare de marcare a transferului în pachetul de date tehnice al fiecărei expedieri, instruind producătorii cum să reproducă identificatorii numărului de căldură pe fiecare sub-segment tăiat. Acest lucru păstrează trasabilitatea completă prin operațiunile de tăiere secundară, susținând fluxurile de lucru de analiză a defecțiunilor post-punere în funcțiune pentru activele uzinelor industriale grele.